

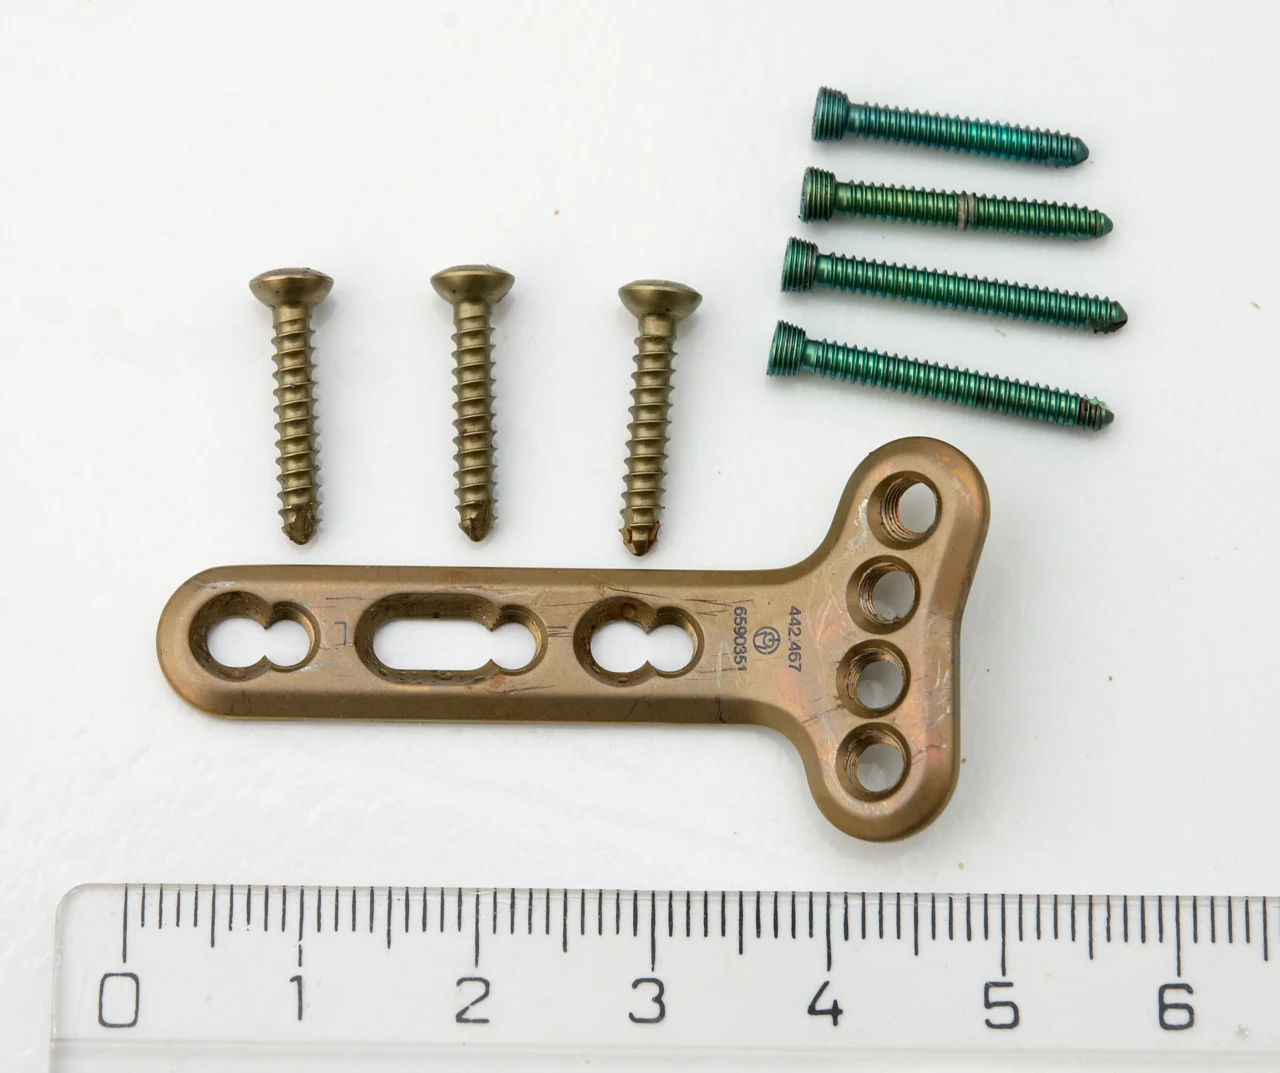
Titanyum medikal vidalar ve ortopedik sabitleme plağı — parça örneği. Wouter Hagens / Wikimedia Commons · CC BY-SA 3.0 · Web için boyutlandırıldı ve WebP biçimine dönüştürüldü.

İçindekiler
Thread whirling, çevresinde kesiciler bulunan döner bir başlıkla vida profilinin işlendiği talaşlı imalat yöntemidir. Kayar otomatta uygulanması; uygun başlık, makine donanımı, parça desteği ve NC uyarlaması gerektirir. Uzun ve ince vida geometrilerinde değerlendirilebilir; ancak her diş için varsayılan olarak en iyi yöntem değildir.
Diş tornalama ve frezelemeden farkı
Diş tornalamada profil, tornalama takımının ilgili hareketleriyle oluşturulur. Diş frezelemede freze takımının yol ve dönme ilişkisi kullanılır. Whirling işleminde ise parçayı çevreleyen kesici başlığın geometrisi ve eğimi önemlidir. Sandvik’in diş uygulama rehberi bu yöntemleri ayrı başlıklarda ele alır. Yöntem seçimi profil, boy/çap oranı, malzeme, tolerans ve mevcut tezgâh donanımıyla yapılır.
Hatve, ilerleme boyu ve helis açısı
Tek ağızlı vidada bir turdaki eksenel ilerleme boyu hatveye eşittir. Çok ağızlı vidada L = P × k; P hatve, k ağız sayısıdır. Geometrik helis açısı için tan(λ) = L / (π × dm) ilişkisi kullanılabilir; dm ilgili referans çaptır. P = 2 mm, k = 2 ve dm = 10 mm örneğinde L = 4 mm ve λ yaklaşık 7,3° çıkar.
Bu hesap bir başlık ayar talimatı değildir. Gerçek başlık eğimi ve kesici profil seçimi üretici geometrisi ile uygulama kılavuzundan alınır. Dişin sağ/sol yönü, ağız sayısı ve referans çapın yanlış yorumlanması beklenen profili değiştirir. Örnekteki sayılar belirli bir implant veya üretim parçasını tarif etmez.
| Girdi | Kontrol |
|---|---|
| Teknik resim | Hatve, ağız sayısı, yön, profil ve tolerans |
| Başlık ve kesici | Profil kapsamı, yön, montaj ve çalışma sınırları |
| Tezgâh | Uygun canlı takım düzeni ve parça desteği |
| CAM/post | Gerekli hareket ve makine işlevlerinin doğrulanması |
Operasyon hazırlığı
- Vida öncesi çap ve destek yüzeylerini planlayın.
- Başlık, kesici ve tutucu geometrisini gerçek montajla eşleyin.
- Giriş ve çıkış bölgeleriyle komşu takım açıklığını inceleyin.
- Hatve ve ağız sayısının CAM/NC yorumunu doğrulayın.
- Temsilî parçada profil, hatve ve yüzey kontrolü yapın.
Sadece dış çapı ölçmek yeterli değil
Dış çapın uygun olması diş profilinin kabul edildiği anlamına gelmez. Teknik resmin gerektirdiği profil, adım ve işlevsel kontroller uygulanır. Özellikle medikal uygulamalarda doğrulanmış süreç ve izlenebilirlik gereksinimleri ayrı ele alınır. Genel CAM yazısı, ürün veya proses uygunluk belgesi değildir.
Sık sorulan sorular
Her kayar otomatta whirling yapılabilir mi?
Başlık, tahrik, hareket ve kontrol donanımı uygun olmalıdır; yalnızca kayar otomat adı yeterli değildir.
Çok ağızlı vidada hatve ile ilerleme boyu aynı mı?
Hayır. İlerleme boyu, hatvenin ağız sayısıyla çarpımıdır.
GO2cam için hazır uyum varsayabilir miyim?
Özel başlık ve makine işlevlerinin CAM/post kapsamı uygulama bazında doğrulanmalıdır.
Kaynaklar ve kapsam
Üretici kaynakları 27 Ekim 2026 tarihinde kontrol edildi. Model ve seçenek uygunluğu kendi makineniz için ayrıca doğrulanır.
Parçanızla teknik demo isteyin
Tezgâh modelinizi, kontrol ünitenizi ve değerlendirmek istediğiniz operasyonu paylaşın. Kapsamı kendi parçanız üzerinden belirleyelim.