

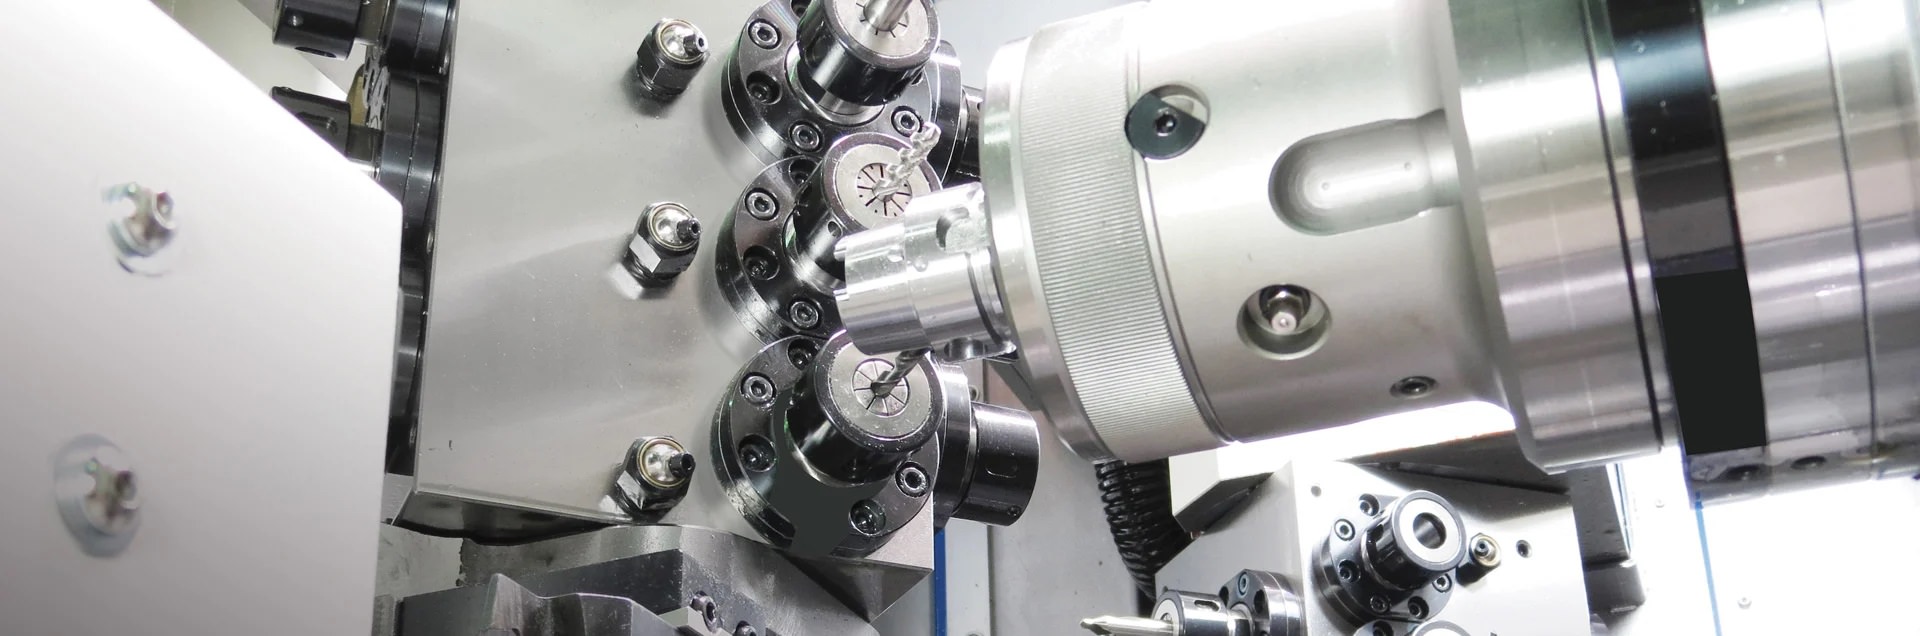
Karşılıklı miller ve takım taşıyıcıları bulunan CNC işleme alanı.
İçindekiler
Kayar otomatta kanal senkronizasyonu, ana ve karşı ayna işlerini ortak kaynak ve transfer koşullarına göre başlatıp bekletmektir. Amaç her hareketi eşzamanlı yapmak değildir. Parçanın tutulduğu durum, ortak çalışma hacmi ve makine işlevleri korunarak uygun işlemleri üst üste getirmektir.
Mil senkronizasyonu ile kanal senkronizasyonu farklıdır
Mil senkronizasyonu, ilgili makine işlevinde millerin hız veya açısal ilişkisini yönetir. Kanal senkronizasyonu, program akışlarının birbirini hangi olayda bekleyeceğini tarif eder. Parça transferi ise tutma durumunu değiştirir. Birinin etkin olması diğer ikisinin doğru sıralandığını göstermez. Tezgâhın hangi durumları nasıl onayladığı OEM belgelerinden alınmalıdır.
Önce bağımlılıkları çizin
| Olay | Önkoşul | Kontrol konusu |
|---|---|---|
| Karşı ayna yaklaşması | İlgili takımlar güvenli konumda | Çene ve tutucu açıklığı |
| Kavrama | Tanımlı mil ve yaklaşma şartları sağlanmış | Parça tutulmasının doğrulanması |
| Ayırma | Transfer şartları tamamlanmış | Kesici, çene ve kalan stok |
| Arka işleme | Parça karşı aynada tutuluyor | Arka sıfır ve stok yönü |
Bu tablo bir kontrol programı değildir. Makinenin sensör, PLC ve NC davranışları farklı olabileceği için olayların gerçek onayları tezgâha özel projede tanımlanır. Sadece süre gecikmesi eklemek, gerçekleşmesi gereken bir olayın doğrulandığı anlamına gelmez.
Basitleştirilmiş çevrim örneği
Temsilî bir düzende ana işlemler 42 saniye, önceki parçanın arka işlemleri 30 saniye ve ortak transfer aşaması 8 saniye sürsün. Bağımsız iki iş tam örtüşebiliyorsa teorik çevrim alt sınırı max(42,30) + 8 = 50 saniyedir. Seri toplam olan 80 saniye bu varsayımda doğru çevrim modeli değildir. Gerçekte ortak takım, hareket kısıtı ve beklemeler bu alt sınırı yükseltir; bu değer herhangi bir tezgâh için performans iddiası değildir.
Karşılıklı bekleme nasıl bulunur?
Bir kanal, diğerinin henüz ulaşamadığı işareti beklerken öteki kanal da ilk kanalın sonraki olayını bekliyorsa çevrim ilerlemez. İşaretleri yalnızca isimle eşleştirmek yerine öncesindeki ve sonrasındaki operasyonu yazın. Kanal sırası değiştiğinde bağımlılık grafiğini yeniden gözden geçirin. Son NC dosyasındaki akışın CAM zaman çizelgesiyle aynı kaldığını da doğrulayın.
Dengeleme ve kabul
En uzun kanalın işini azaltmak her zaman toplam çevrimi azaltmaz; darboğaz ortak transfere kayabilir. Önce gereksiz güvenli hareketleri, sonra operasyon paylaşımını inceleyin. Takım veya tutucu boyunu fiziksel açıklık hesabı olmadan kısaltmayın. Simülasyonda çene, stok ve tüm etkin taşıyıcıların tanımlı olması gerekir. İlk üretim ölçümü, transfer kararlılığı ve alarm kaydıyla birlikte değerlendirilir.
Sık sorulan sorular
Ana ve karşı ayna aynı anda hep çalışabilir mi?
Yalnızca kaynak, çalışma hacmi ve makine koşulları uygunsa. Ortak alanda sırayla çalışma gerekebilir.
Bekleme kodları bütün makinelerde aynı mı?
Hayır. Kanal ve makine işlevleri kontrol ile OEM uygulamasına bağlıdır.
Zaman çizelgesi güvenli transferi kanıtlar mı?
Hayır. Zamanlama yanında tutma durumu, geometri ve gerçek NC/makine işlevleri kontrol edilmelidir.
Kaynaklar ve kapsam
Üretici kaynakları 27 Ekim 2026 tarihinde kontrol edildi. Model ve seçenek uygunluğu kendi makineniz için ayrıca doğrulanır.
Parçanızla teknik demo isteyin
Tezgâh modelinizi, kontrol ünitenizi ve değerlendirmek istediğiniz operasyonu paylaşın. Kapsamı kendi parçanız üzerinden belirleyelim.