

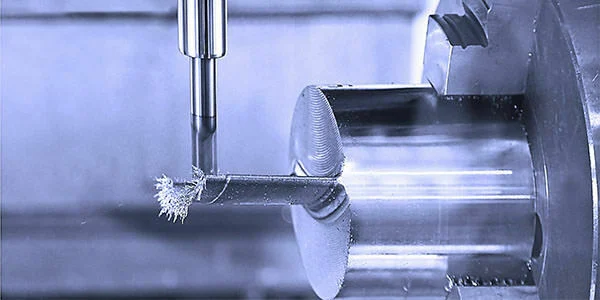
CNC tornada dönen parçadan talaş kaldıran kesici takım.
İçindekiler
CNC torna CAM programı seçimi, yalnızca dış çap tornalama çevrimine bakılarak yapılmaz. Üretilecek parçanın bağlama sayısı, delik ve freze işleri, karşı ayna, takım taşıyıcıları ve kontrol seçenekleri birlikte incelenir. Doğru değerlendirme, kendi tezgâhınız için hazırlanmış temsilî parçanın NC çıktısına kadar uzanır.
Tezgâhınızı işlem ihtiyacıyla sınıflandırın
| Düzen | CAM üzerinde aranacak iş |
|---|---|
| Temel torna | Alın, kaba/finiş, kanal, delik ve diş operasyonları |
| Canlı takımlı torna | Mil konumlama, takım yönü ve freze/delik işlemleri |
| Y eksenli düzen | Merkezden kaçık özellikler ve gerçek erişim kontrolü |
| Karşı aynalı düzen | Transfer sonrası stok ve ikinci taraf sıfırı |
| Çok taret/kanal | Kaynak paylaşımı, beklemeler ve çakışma denetimi |
C, Y ve B adlarını birbirinin yerine kullanmayın. C, milin kontrollü açısal konumuyla; Y, ilgili doğrusal hareketle; B ise makineye göre bir döner eksen düzeniyle ilişkilidir. Her makinede bunların hepsi bulunmaz. Özellikle B eksenli freze kafası işlevini yalnızca “mill-turn” etiketinden çıkarmayın.
Temsilî bir parçada operasyon sırası
Bir bağlantı elemanında alın işleme ve referans hazırlığından sonra kaba dış çap ve delik işlemleri planlanabilir. Finişten önce parçanın rijitliğini azaltan kanal veya derin deliklerin etkisi değerlendirilir. Çapraz delik canlı takımla açılacaksa bağlama, çapak ve takım erişimi ele alınır. Arka yüzey karşı aynada tamamlanacaksa kavrama çapı ve tutulacak boy ilk operasyonlardan itibaren korunur.
Stok aktarımını sınayın
İkinci tarafa geçen parça ideal bitmiş model değildir; ilk operasyonların oluşturduğu kalan stoktur. CAM demosunda bu stokun ikinci bağlamaya nasıl taşındığını sorun. Yeniden bağlamada sıfır yönünün ters dönmesi ve çene konumu yanlışsa düzgün görünen takım yolu yanlış yüzeye yaklaşabilir. Ekran görüntüsü yerine operasyonlar arası stok geçişini gösteren proje incelemesi isteyin.
Kesme parametresini kontrol davranışıyla birlikte düşünün
Tornalamada devir başına ilerleme ile dakika başına ilerleme farklıdır. Sabit kesme hızında çap küçüldükçe gereken devir artar; makine, bağlama ve takım sınırları uygulanmalıdır. CAM parametresinin hangi NC kipine çevrildiği post kabulüne dahil edilir. Bir kontrol ailesinin adı, her çevrim ve seçeneğin kurulu olduğu anlamına gelmez.
Satın alma için pratik kabul listesi
- Kendi takım ve tutucu listenizle erişim kontrolü.
- Revize parçada operasyon ve stok güncellemesi.
- Tezgâha özel NC çevrimleri ve güvenli başlangıç/bitiriş.
- Varsa transfer, kanal ve canlı takım testleri.
- Kurulum, eğitim ve post revizyon sorumluluğunun yazılı kapsamı.
Sık sorulan sorular
İki eksen torna için çok eksenli paket gerekir mi?
Gereksinim operasyonlara göre belirlenir. Kullanılmayacak seçenekleri almak yerine zorunlu işlerin tamamlandığını doğrulayın.
Canlı takım bulunması Y ekseni olduğu anlamına gelir mi?
Hayır. Gerçek eksen düzeni ve interpolasyon seçenekleri makine dokümanından kontrol edilir.
Postprocessor lisansa dahilse test gereksiz mi?
Hayır. Kapsam ve makine kabulü bedelin nasıl yazıldığından bağımsızdır.
Kaynaklar ve kapsam
Üretici kaynakları 27 Ekim 2026 tarihinde kontrol edildi. Model ve seçenek uygunluğu kendi makineniz için ayrıca doğrulanır.
Parçanızla teknik demo isteyin
Tezgâh modelinizi, kontrol ünitenizi ve değerlendirmek istediğiniz operasyonu paylaşın. Kapsamı kendi parçanız üzerinden belirleyelim.