

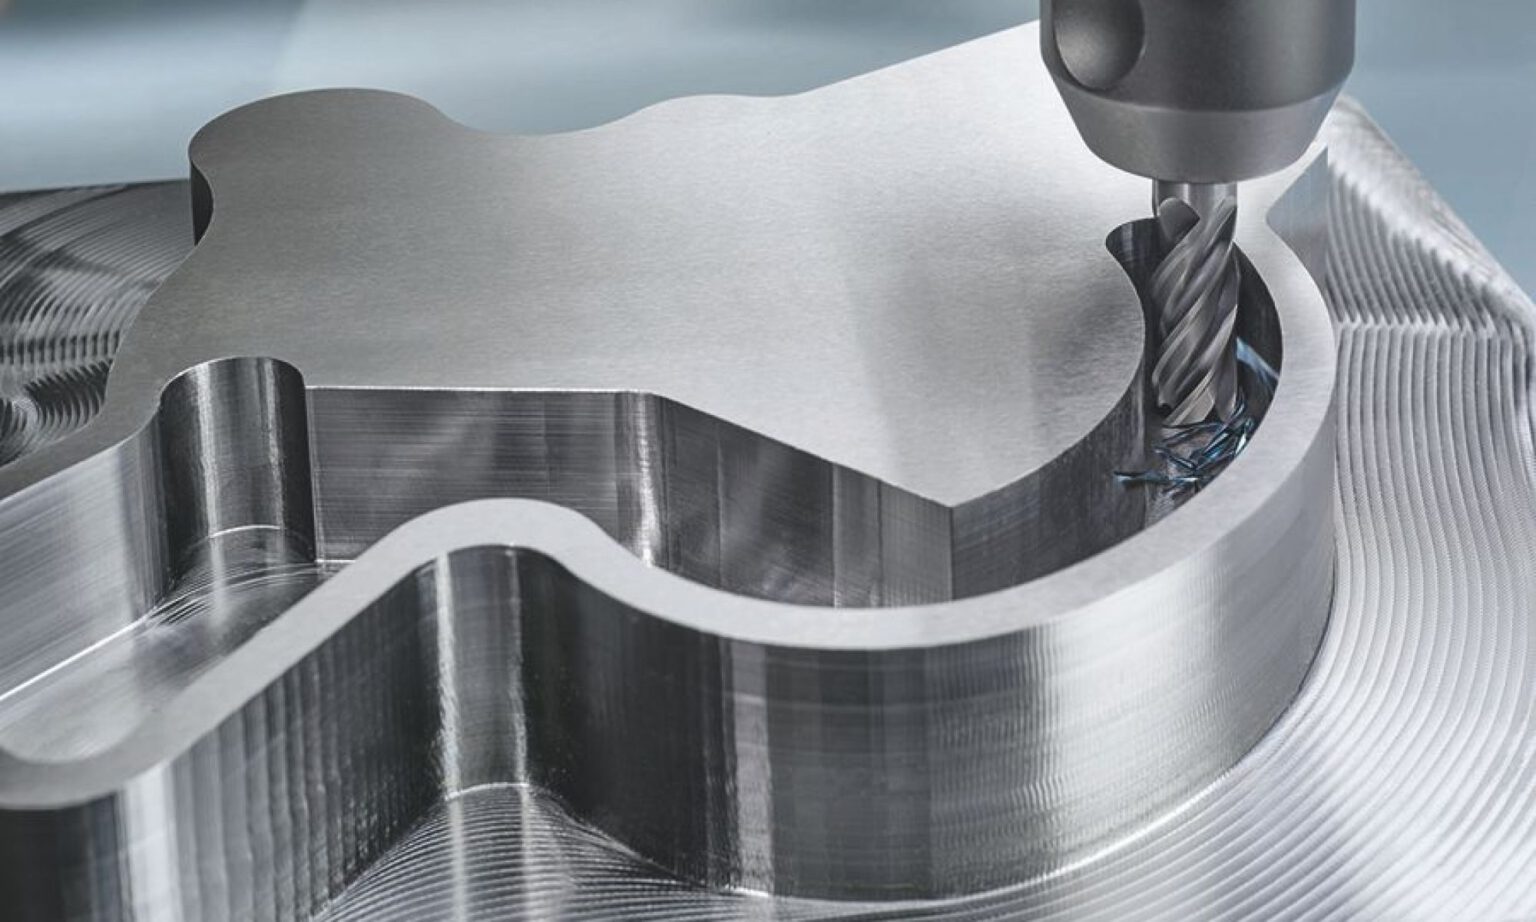
Kavisli metal yüzeyde frezeleme yapan CNC kesici takım.
İçindekiler
CNC freze CAM programı seçiminde ilk soru, parçanın hangi yüzeylerine kaç bağlamada ulaşılacağıdır. Cep ve delik ağırlıklı bir iş ile sürekli takım yönü gerektiren bir yüzey aynı paketle değerlendirilmez. Takım yolu çeşitliliği kadar stok takibi, tutucu erişimi ve tezgâha uygun NC çıktısı da seçim kapsamındadır.
2,5D, 3 eksen, 3+2 ve simultane ayrımı
| İhtiyaç | Tipik hazırlık konusu |
|---|---|
| Cep, kanal, delik | Derinlikler, konturlar ve delik stratejileri |
| Üç eksenli yüzey | Kaba/finiş yolları, kalan stok ve yüzey yönü |
| 3+2 konumlama | Açılı iş düzlemleri, bağlama ve güvenli indeksleme |
| Simultane 5 eksen | Takım yönü, döner eksen sürekliliği ve kinematik |
Beş eksen makineye sahip olmak bütün operasyonları simultane yapmak gerektiği anlamına gelmez. Uygun 3+2 konumlama daha kısa takım ve erişim sağlayabilir; karar parçanın geometrisi ve kalite gereksinimiyle verilir. Her ek seçeneğin lisans ve post kapsamı ayrıca doğrulanmalıdır.
Bir prizmatik parçada değerlendirme sırası
Alın yüzeyi referans olduktan sonra kaba cepler, kalan stok bölgeleri, delikler ve finiş yüzeyleri planlanır. İnce cidarlı bölümler erkenden tamamen boşaltılırsa rijitlik kaybolabilir. CAM demosunda yalnızca bitmiş görüntüyü değil, ara stokları da inceleyin. Yandaki delikler ikinci bağlamayla mı yoksa açılı konumlamayla mı işlenecek; tolerans zinciri ve bağlama tekrarı üzerinden karşılaştırın.
Takım erişimi uçtan ibaret değildir
Küçük çaplı takım dar cebe girebilirken pens veya tutucu duvara yaklaşabilir. Boyu uzatmak erişimi artırsa da rijitliği ve kesme şartlarını değiştirir. Gerçek kesici, sap ve tutucu boylarını kullanın. Güvenlik payı ile geometrik hesaplama toleransını birbirinden ayırın; çok ince bir tolerans seçmek yanlış montaj boyunu düzeltmez.
Demo sırasında ölçülebilir kontroller
- Kalan stoktan yeni operasyon üretme ve fazla kesme denetimi.
- Geometri revizyonunda bağımlı operasyonların tespiti.
- Bağlama, çene ve tutucu ile yaklaşma/geri çekilme kontrolü.
- Gerçek makinenin iş sıfırları ve delik çevrimleriyle NC kabulü.
- Atölye belgesinde takım, sıfır ve revizyon bilgisinin aktarımı.
GO2cam’in tasarlanmış parçadan iş akışı kaynağı stok, sıfır ve bağlama hazırlığını operasyonlardan önce ele alır. Karşılaştırma aracı ise işlenmiş stokla hedef parça arasındaki farkı incelemeye yöneliktir. Bu araçların varlığı her kurulumun doğru modellendiği anlamına gelmez; kendi parçanızla kontrol edin.
Sık sorulan sorular
En fazla takım yolu olan yazılımı mı seçmeliyim?
Önce gerekli operasyonların doğru ve sürdürülebilir hazırlanabildiğini doğrulayın. Kullanılmayan strateji sayısı tek başına değer göstermez.
Simülasyon süresi gerçek çevrim mi?
Model, kontrol dinamiği ve yardımcı hareket kapsamına bağlı bir tahmindir; ölçülmüş çevrimle karşılaştırılmalıdır.
3+2 paket simultane iş için yeterli mi?
İstenen sürekli eksen hareketleri ve ilgili lisans/post kapsamı ayrıca doğrulanır.
Kaynaklar ve kapsam
Üretici kaynakları 27 Ekim 2026 tarihinde kontrol edildi. Model ve seçenek uygunluğu kendi makineniz için ayrıca doğrulanır.
Parçanızla teknik demo isteyin
Tezgâh modelinizi, kontrol ünitenizi ve değerlendirmek istediğiniz operasyonu paylaşın. Kapsamı kendi parçanız üzerinden belirleyelim.