

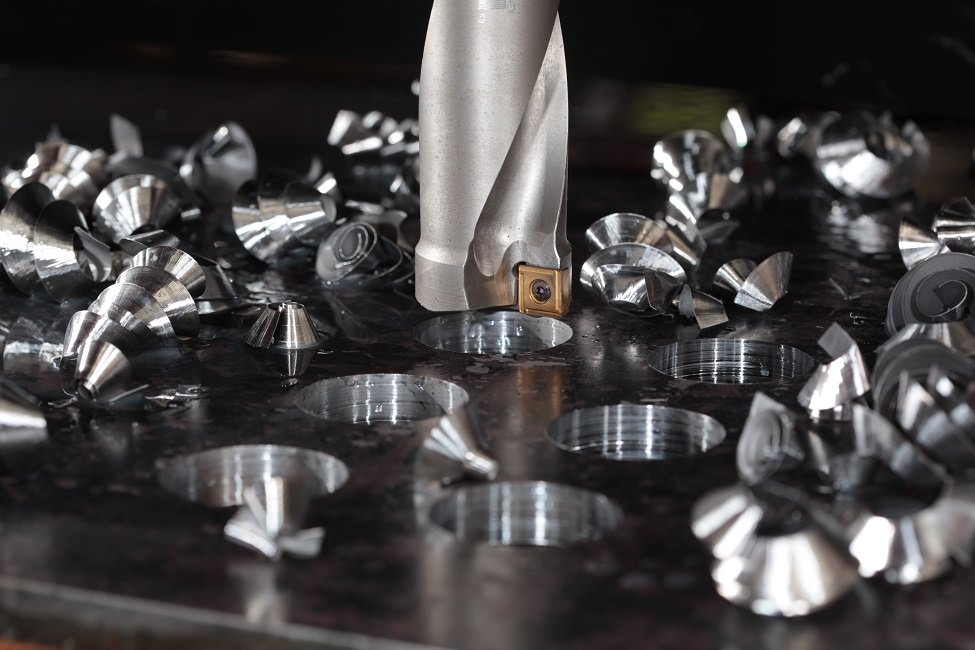
Delme işlemi sırasında metal talaşlar ve kesici takım.
İçindekiler
CNC kesme hızı, devir ve ilerleme hesabında önce birimleri ve işleme türünü ayırın. Frezede diş başına ilerleme, tornada devir başına ilerleme yaygındır; ikisi aynı büyüklük değildir. Aşağıdaki sayılar formülleri açıklayan aritmetik örneklerdir. Malzeme ve takım için üretim parametresi önerisi olarak kullanılmamalıdır.
Kesme hızından devir hesaplama
n = (1.000 × Vc) / (π × D). Vc m/dakika, D mm ve n dev/dakikadır. Frezede kesme durumuna uygun etkin çap; tornada ilgili işleme çapı kullanılır. Örneğin Vc = 120 m/dakika ve D = 20 mm için n ≈ 1.910 dev/dakika bulunur. Çap yarıya indiğinde aynı kesme hızı için gereken devir iki katına çıkar.
Frezede dakika başına ilerleme
vf = fz × zc × n. Diş başına ilerleme 0,04 mm/diş, etkin diş sayısı 4 ve devir 1.910 dev/dakika olduğunda vf = 305,6 mm/dakika olur. Buradaki etkin diş sayısı, kullandığınız takım tanımına uygun seçilmelidir. Çap, takım geometrisi ve bağlanma koşulları değişirken yalnızca katalogdaki ağız sayısına bakmak yeterli değildir.
Talaş kaldırma hacmi hesabı
Q = ap × ae × vf / 1.000; derinlik ve genişlik mm, ilerleme mm/dakika ise Q cm³/dakika çıkar. Örnek olarak ap = 2 mm, ae = 5 mm ve vf = 300 mm/dakika için Q = 3 cm³/dakikadır. Bu, güç veya takım ömrü hesabı değildir; yalnızca geometrik hacim hızıdır.
Tornadaki ilerlemeyi ayırın
Devir başına ilerleme f mm/dev olarak verilmişse doğrusal ilerleme vf = f × n olur. f = 0,10 mm/dev ve n = 1.200 dev/dakika için 120 mm/dakika elde edilir. Bu değeri kontrolün yanlış ilerleme kipine yazmak ciddi fark yaratır. CAM alanının birimi ve postun ürettiği kip birlikte doğrulanmalıdır. Sabit kesme hızında çap değiştikçe devir değişir; makine, ayna, bağlama ve takım sınırları uygulanır.
| Büyüklük | Birim | Yaygın karışıklık |
|---|---|---|
| Kesme hızı | m/dakika | Devir sayısıyla aynı sanılması |
| Diş başına ilerleme | mm/diş | mm/dakika alanına doğrudan girilmesi |
| Devir başına ilerleme | mm/dev | Freze diş ilerlemesiyle karıştırılması |
| Doğrusal ilerleme | mm/dakika | Kontrol kipinin gözden kaçması |
Formülden sonra fiziksel sınırlar
Kesici üreticisinin takım ve malzemeye özel başlangıç değerleri, takım çıkıntısı, bağlama rijitliği, kesme genişliği, soğutma ve makine gücüyle değerlendirilir. İç köşeler ve kısmi kavrama gibi durumlarda gerekli düzeltmeler ayrıca yapılır. Matematiksel olarak doğru bir sonuç, makinede uygun bir kesme şartını tek başına göstermez.
Sık sorulan sorular
Çap değişince devir aynı kalır mı?
Aynı kesme hızını korumak isteniyorsa devir çapla ters orantılı değişir; fiziksel sınırlar uygulanır.
Bu örnekleri kendi takımıma uygulayabilir miyim?
Sayılar yalnızca hesap örneğidir. Takım, malzeme ve makineye özel değerler ayrıca seçilmelidir.
Daha yüksek ilerleme her zaman daha verimli mi?
Hayır. Takım yükü, kalite, rijitlik ve gerçek süreç kararlılığı belirleyicidir.
Kaynaklar ve kapsam
Üretici kaynakları 27 Ekim 2026 tarihinde kontrol edildi. Model ve seçenek uygunluğu kendi makineniz için ayrıca doğrulanır.
Parçanızla teknik demo isteyin
Tezgâh modelinizi, kontrol ünitenizi ve değerlendirmek istediğiniz operasyonu paylaşın. Kapsamı kendi parçanız üzerinden belirleyelim.