CNC üretiminde dijital hazırlık; CAD verisi, takım yolu, tezgâh yapısı ve NC çıktısı arasındaki bağı kurar. Kayar otomat ve çok eksenli işleme üzerinden bu sürecin temel adımlarını ve FactorAB’da GO2cam kullanımını ele alıyoruz.
Dijital hazırlık, takım yolundan önce başlar
Bir parçanın CAD modelinin hazır olması, CNC tezgâhında üretime hazır olduğu anlamına gelmez. Teknik resimdeki ölçüler, malzeme, bağlama yöntemi ve kontrol ihtiyacı; takım yolu oluşturulmadan önce birlikte değerlendirilmelidir. CAD/CAM’den üretime geçiş, tasarım verisini atölyede uygulanabilir bir işleme planına dönüştüren bu hazırlıkla başlar.
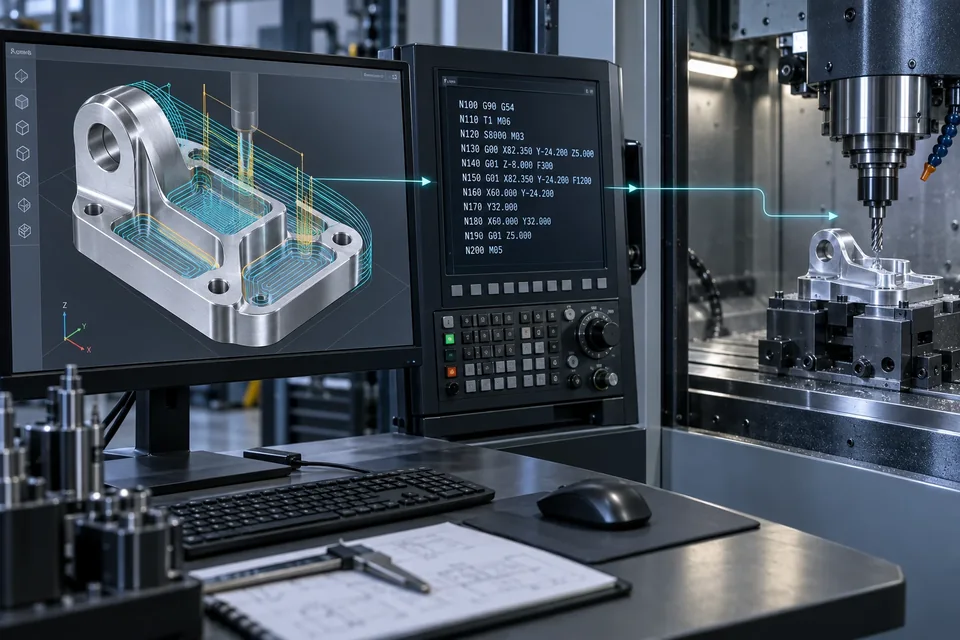
CAD modeli parçanın geometrisini tanımlar. CAM ortamında ise stok, takımlar ve operasyon sırası üzerinden işleme stratejisi hazırlanır. Tezgâha gönderilecek NC programı, bu planın ilgili kontrol ünitesi ve makine yapısına uygun çıktısıdır. Bu üç aşamayı ayırmak, üretim ekibinin aynı dosyadan ne beklediğini netleştirir.
Programlamadan önce hangi bilgiler netleşmeli?
Dijital hazırlığın ilk adımı yalnızca dosya aktarmak değildir. Tasarım, programlama ve üretim ekiplerinin aynı revizyon ve aynı üretim koşulları üzerinden çalışması gerekir.
- Teknik resim ile 3B modelin revizyonu ve kritik ölçüler.
- Malzeme, ham stok biçimi ve işleme payları.
- Tezgâh modeli, kontrol ünitesi, eksen yapısı ve takım yerleşimi.
- Bağlama düzeni, referans noktaları ve parça aktarımı ihtiyacı.
- Kontrol edilecek yüzeyler, ölçüler ve operasyonlar arası kontroller.
Bu bilgiler eksikken hazırlanan bir takım yolu, ekranda tamamlanmış görünse bile atölyedeki gerçek kurulumla örtüşmeyebilir. Belirsizlikleri program sonunda çözmeye çalışmak yerine hazırlık aşamasında ele almak daha tutarlı bir çalışma zemini oluşturur.
Kayar otomatta operasyonlar birlikte düşünülür
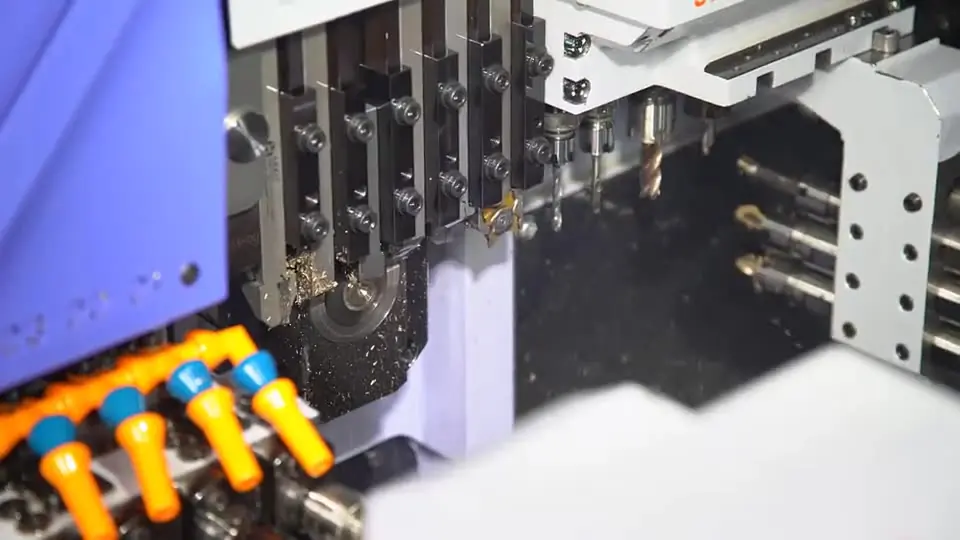
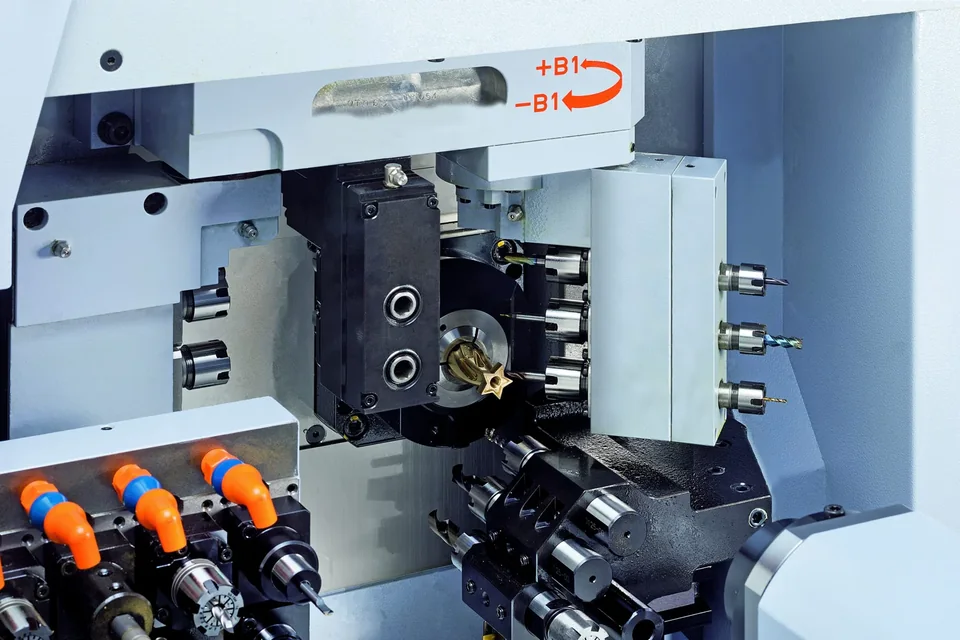
Kayar otomat programlamasında ana ve karşı iş mili, takım yerleşimi ve operasyonların birbirine bağlı sırası önem taşır. Parçanın hangi aşamada tutulduğu, aktarıldığı veya tamamlandığı; tek bir kesme hareketinden daha geniş bir planlama konusudur.
GO2cam’in kayar otomat kapsamı, uygun makine ortamında çok kanallı operasyonların senkronizasyonunu ve işleme akışının incelenmesini destekler. Kullanılacak modül, makine modeli ve postprocessor kapsamı uygulamaya göre değerlendirilmelidir. GO2cam kayar otomat çözümleri sayfasında ilgili programlama başlıklarını inceleyebilirsiniz.
Çok eksenli işlemede erişim ve bağlama birlikte değerlendirilir
Çok eksenli bir CNC tezgâhının bulunması, her parçanın aynı stratejiyle işleneceği anlamına gelmez. Takımın yüzeye erişimi, tutucu mesafesi, bağlama elemanları ve makinenin hareket sınırları; operasyon seçimini etkiler.
Konumlandırmalı 3+2 işleme ile eş zamanlı 5 eksen işleme farklı ihtiyaçlara yanıt verir. Dijital hazırlık sırasında hangi yüzeylerin hangi bağlamada işleneceği ve parça üzerinde nerede erişim kısıtı bulunduğu belirlenmelidir. 3+2 ile eş zamanlı 5 eksen arasındaki farklar, bu değerlendirmeyi daha somut hale getirir.
Takım yolundan tezgâha: Postprocessor ve doğrulama
CAM ortamındaki operasyonların CNC tezgâhında kullanılacak NC programa çevrilmesinde postprocessor görev alır. Kontrol ünitesi, makine kinematiği ve kullanılacak çevrimler bu aşamanın kapsamını belirler. Aynı parça için hazırlanmış bir programın farklı bir tezgâhta doğrudan kullanılabileceği varsayılmamalıdır.
Takım yolu incelemesi, makine ortamı simülasyonu ve NC çıktısının kontrolü birbirini tamamlayan adımlardır. Simülasyonda kullanılan stok, takım ve bağlama bilgileri gerçek kurulumla uyumlu olmalıdır. Ekrandaki inceleme, tezgâh üzerindeki yetkili devreye alma ve doğrulama sürecinin yerine geçmez. Ayrıntılar için tezgâha özel postprocessor kapsamını inceleyebilirsiniz.
Üretimden bir örnek: FactorAB’da GO2cam kullanımı
GO2cam kullanan üretim işletmelerinden FactorAB, kayar otomat ve çok eksenli CNC tezgâhlarının programlanmasında yazılımdan yararlanıyor. Bu kullanım, farklı operasyonların dijital hazırlık ihtiyacını aynı CAD/CAM çalışma yaklaşımı içinde ele almaya bir örnek oluşturuyor.
Buradaki ortak nokta yalnızca bir NC dosyası üretmek değil; parça geometrisi, operasyon sırası ve tezgâh koşullarını programlama aşamasında bir araya getirmektir. FactorAB’ın CNC parça üretimi kapsamı, hazırlığın gerçek üretim ihtiyaçlarıyla birlikte değerlendirilmesini somutlaştırır. Her uygulamanın tezgâh, parça ve kontrol koşulları ayrıca ele alınmalıdır.
Kendi üretiminiz için hazırlık kontrol listesi
Yeni bir CAD/CAM uygulamasını değerlendirirken görüşmeye yalnızca yazılım adıyla başlamayın. Aşağıdaki adımlar, teknik kapsamın parçanız üzerinden konuşulmasına yardımcı olur:
- Paylaşmaya yetkili olduğunuz bir örnek parça ve teknik resmi seçin.
- Mevcut tezgâh, kontrol ünitesi ve takım düzenini kaydedin.
- Kayar otomat, freze veya mill-turn operasyonlarında çözmek istediğiniz ihtiyacı tarif edin.
- Postprocessor, simülasyon, eğitim ve devreye alma sorumluluklarını netleştirin.
- Değerlendirmeyi kendi üretim koşullarınızla eşleşen bir örnek üzerinden yapın.
ABBA Teknoloji ile GO2cam demo talebi oluştururken bu bilgileri paylaşabilirsiniz. Teknik ekip, uygulamanızı değerlendirerek gösterilecek yazılım özelliklerini ve görüşmenin kapsamını belirler.