

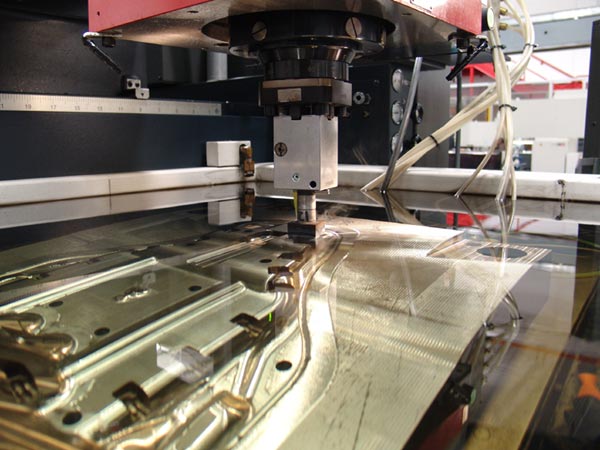
Tel erozyon tezgâhında metal plakanın kesilmesi. NezzerX / Wikimedia Commons · Kamu malı

İçindekiler
Tel erozyon CAM programlama, kontur seçiminin ötesinde telin girişini, kesme yönünü, ofsetleri, kaba ve trim geçişlerini, alt/üst kontur ilişkisini ve parçanın düşmesini önleyen tutma planını kurmaktır. GO2cam’in Wire EDM yardımında geometri seçimi, programlama, yol türleri, geçiş stratejileri ve teknoloji tabloları ayrı konular olarak ele alınır.
Geometri ve giriş deliği
İlk kontrol ölçü birimi, kapalı kontur ve kesilecek tarafın belirlenmesidir. İç konturda telin geçeceği başlangıç deliği ve güvenli yaklaşma bölgesi gerekir. Dış konturda giriş, çıkış ve parça desteği birlikte düşünülür. CAD üzerinde kapalı görünen ancak küçük açıklık veya üst üste çizgi içeren konturlar düzeltilmeden operasyon oluşturmak belirsiz sonuçlar doğurabilir.
| Hazırlık | Kontrol sorusu |
|---|---|
| Giriş noktası | Tel geçirilebilir ve kesme başlangıcı uygun mu? |
| Ofset | Tel/boşluk telafisi CAM ve kontrolde çift uygulanıyor mu? |
| Parça tutma | Ayrılan çekirdek veya parça nasıl destekleniyor? |
| Teknoloji | Malzeme, kalınlık, tel ve makineyle eşleşiyor mu? |
2 eksen, koniklik ve 4 eksen
Düz kesimde alt ve üst şekillerin ilişkisi basittir. Konik veya bağımsız alt/üst kontur işlerinde eşleşen noktalar ve kılavuz düzlemleri önem kazanır. XY ile UV hareketlerinin yorumlanması tezgâh düzenine bağlıdır. Alt ve üst konturu yalnızca gözle benzer görünmeleri nedeniyle eşleştirmeyin; kontur yönü ve başlangıç noktaları incelenmelidir. Makinenin izin verdiği açı ve düzen sınırları ayrıca doğrulanır.
Çift telafiyi önleyin
Tel yarıçapı ve kesme boşluğu için telafinin hangi katmanda yapılacağı açık olmalıdır. CAM yoluna işlenen telafiyle kontroldeki telafi farkında olmadan birleşirse ölçü kayabilir. Post ve teknoloji tablosu kapsamı birlikte incelenir. Rastgele bir ofset ekleyerek boyutu düzeltmek, altta yatan yön veya telafi hatasını gizleyebilir.
Kaba ve trim geçişleri
Kaba kesim malzemeyi ayırır; sonraki trim geçişleri hedef ölçü ve yüzey için planlanabilir. Geçiş sayısı malzeme, kalınlık, tel, tezgâh teknolojisi ve kalite gereksinimiyle belirlenir. Evrensel bir akım veya tel hızı tablosu vermek doğru değildir. Üreticinin ilgili teknoloji verisini kullanın; ilk parçada ölçüm ve yüzey değerlendirmesiyle doğrulayın.
Parça düşmesi de programlama konusudur
Kontur tamamlandığında ayrılan parça veya çekirdek hareket edebilir. Köprü, durdurma, destekleme ya da OEM’in önerdiği başka bir tutma yöntemi işlem planında görünmelidir. Yalnızca tel yolunu simüle etmek bu fiziksel davranışın tamamen modellendiğini göstermez. Operasyon belgesinde ayrılma aşaması ve operatörün yetkili müdahalesi açıkça tanımlanır.
Sık sorulan sorular
Her tel erozyon işi için 4 eksen gerekir mi?
Hayır. Kontur ve koniklik ihtiyacı ile makinenin gerçek düzenine göre seçilir.
Bir makinenin teknoloji tablosu diğerine taşınır mı?
Makine, tel ve malzeme kapsamı doğrulanmadan eşdeğer kabul edilmez.
Kesim sırası neden önemli?
Bağlama rijitliği, çekirdeğin ayrılması ve sonraki konturların tutulması sıradan etkilenir.
Kaynaklar ve kapsam
Üretici kaynakları 27 Ekim 2026 tarihinde kontrol edildi. Model ve seçenek uygunluğu kendi makineniz için ayrıca doğrulanır.
Parçanızla teknik demo isteyin
Tezgâh modelinizi, kontrol ünitenizi ve değerlendirmek istediğiniz operasyonu paylaşın. Kapsamı kendi parçanız üzerinden belirleyelim.